Artykuł sponsorowany
Dlaczego sposób mocowania profili gumowych decyduje o szczelności i trwałości uszczelnienia
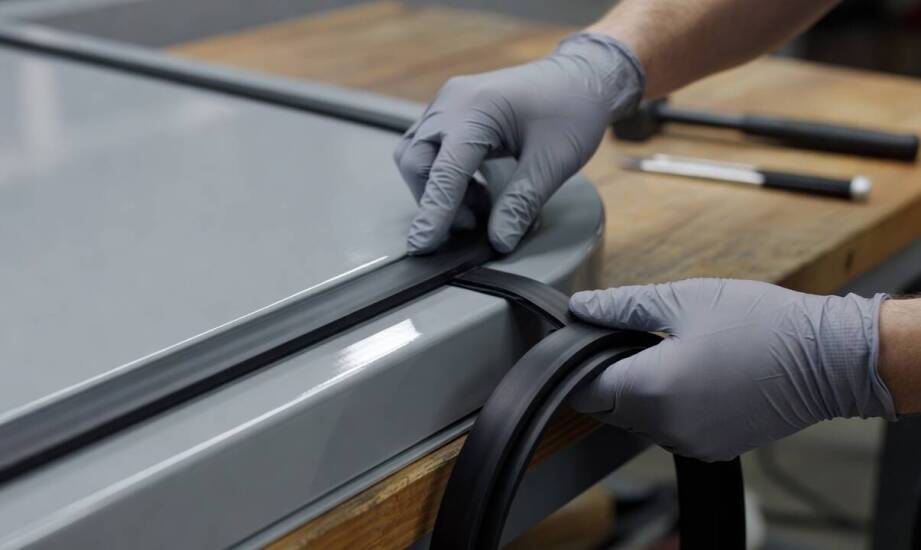
Sposób mocowania profili bezpośrednio wpływa na szczelność układu oraz jego odporność na trudne warunki pracy w branżach budowlanej, motoryzacyjnej i maszynowej. Niewłaściwe osadzenie elementu często prowadzi do powstawania nieszczelności, przyspieszonego zużycia materiału lub całkowitego odspojenia od podłoża. Wybór odpowiedniej techniki instalacji determinuje zachowanie wieloletniej bariery ochronnej przed wilgocią, pyłem i uciążliwym hałasem.
Przeczytaj również: Najczęstsze przyczyny awarii kanalizacyjnych i jak im zapobiegać
Wpływ metody montażu i przygotowania podłoża na szczelność
Ten sam element zamontowany poprawnie i błędnie daje zupełnie odmienne rezultaty. W przypadku uszczelnienia na krawędzi drzwi ciężkiej maszyny przemysłowej równomierny docisk blokuje przedostawanie się drobnego pyłu oraz wilgoci do wnętrza. Przy zbyt luźnym osadzeniu natychmiast powstają szczeliny przepuszczające medium robocze lub zanieczyszczenia z otoczenia. Nadmierne ściśnięcie sprawia z kolei, że guma ulega trwałemu odkształceniu plastycznemu i bezpowrotnie traci swoją pierwotną elastyczność niezbędną do kompensacji drgań.
Przeczytaj również: Jak oszczędzić czas dzięki profesjonalnemu sprzątaniu po remoncie?
Odtłuszczenie i mechaniczne oczyszczenie powierzchni z resztek oleju maszynowego, kurzu oraz starych spoiw to bezwzględny warunek uzyskania trwałej przyczepności. Sucha i gładka płaszczyzna metalowa zapewnia stabilne osadzenie, co wyraźnie ogranicza ryzyko stopniowego odspajania pod wpływem ciągłych wibracji urządzenia. Pominięcie etapu czyszczenia powoduje, że nawet specjalistyczny klej przemysłowy nie utrzyma pasma materiału w odpowiedniej pozycji. Właściwie dobrane profile z gumy zachowują swoje parametry techniczne tylko wtedy, gdy zanieczyszczenia podłoża nie zakłócają procesu wiązania chemicznego.
Przeczytaj również: Dlaczego należy niszczyć ważne dokumenty papierowe i elektroniczne?
Technika wciskania sprawdza się najlepiej przy przekrojach o kształcie litery U lub E zakładanych bezpośrednio na krawędzie blach karoseryjnych i konstrukcyjnych. Sprężystość samego materiału utrzymuje pozycję detalu bez konieczności stosowania dodatkowych środków chemicznych. Metoda klejona wymaga starannego dopasowania preparatu kontaktowego do konkretnej mieszanki polimerowej oraz zapewnienia właściwego czasu schnięcia, co zapobiega przesuwaniu się osłony podczas zmian temperatury. Montaż zaciskowy wykorzystuje twarde listwy lub klipsy, co zapewnia mechaniczne utrzymanie przy bardzo dużych obciążeniach dynamicznych i eliminuje problem zmęczeniowego pękania spoiny.
Parametry pracy i najczęstsze błędy wykonawcze
Precyzyjne określenie siły nacisku warunkuje poprawną pracę całego układu izolacyjnego. Producenci zalecają zazwyczaj kompresję na poziomie 25–50% objętości profilu, przy czym dla wielu standardowych przekrojów optymalnym zakresem docisku pozostaje 25–40% z wartością 25% jako głównym punktem odniesienia. Przekroczenie tych parametrów wywołuje naruszenie granicy sprężystości polimeru, a zbyt słaby nacisk nie domyka naturalnych mikroszczelin w strukturze dociskanej ramy.
Promień gięcia odgrywa kluczową rolę w narożnikach i na łukach konstrukcji nośnych. Zbyt ostre załamanie trasy prowadzi do groźnej koncentracji naprężeń, co skutkuje powstawaniem mikropęknięć w strukturze zewnętrznej materiału. Długie odcinki pozbawione szczelin dylatacyjnych mocno pracują pod wpływem naturalnej rozszerzalności cieplnej. Powoduje to powstawanie przecieków w głównych punktach łączenia narażonych na największe wahania długości.
Najczęstsze uchybienia wykonawcze obejmują zanieczyszczenie strefy roboczej przed aplikacją kleju, nadmierne rozciąganie materiału podczas układania oraz zostawianie zbyt małego luzu kompensującego zmiany termiczne. Zastosowanie niewłaściwej techniki łączenia czołowego trwale osłabia ciągłość fizyczną bariery. Łódzki producent Specgum dostarcza wyroby dostosowane do indywidualnych wymagań zaawansowanych aplikacji przemysłowych, co ułatwia inżynierom dobór optymalnego wariantu materiałowego. Guma lita charakteryzuje się wysoką odpornością na ścieranie mechaniczne, podczas gdy struktury porowate znacznie lepiej tłumią wibracje o wysokiej częstotliwości.
Praca na bezpośrednio ruchomej krawędzi lub w środowisku intensywnego tarcia wymusza stosowanie dodatkowych nakładek ochronnych bądź smarowania preparatami poślizgowymi. Odpowiednie zabezpieczenie powierzchni zapobiega uszkodzeniom strukturalnym i wyraźnie wydłuża przydatność komponentu w obciążonych aplikacjach motoryzacyjnych oraz instalacjach wentylacyjnych.
O skuteczności bariery ochronnej decyduje w głównej mierze konsekwentne dopasowanie techniki instalacji do rodzaju podłoża, przewidywanych sił ścinających oraz docelowego zakresu temperatur pracy. Zachowanie ścisłych technologicznych reżimów przygotowania płaszczyzny i przestrzeganie optymalnych wartości kompresji zmniejsza ryzyko powstawania nieszczelności w zaawansowanych układach przemysłowych. Odpowiednio dobrana i poprawnie osadzona uszczelka ma szansę zachować swoje właściwości fizyczne znacznie dłużej, pod warunkiem stabilnej i neutralnej współpracy z otaczającą konstrukcją nośną maszyny lub budynku.
Kategorie artykułów
Polecane artykuły

Jakie są korzyści z picia piwa kraftowego? Zdrowie i smak w jednym

Jakie korzyści przynoszą w przemyśle ciężkim nowoczesne układy hydrauliczne?

Jak zapewnić niezapomniane doświadczenie podczas firmowej wigilii?
